
把"感知、驱动、自修复、再编程"四种能力压进同一块柔性材料里,是软体机器人走向轻量化与长寿命的关键命题。本篇发表于 Materials Today Chemistry 的工作给出了一种干净的答案:以二硫键改性的形状记忆聚氨酯为基体,嵌入两种聚集诱导发光(AIE)分子,仅用单一热刺激就能同时触发荧光变色、形状记忆回复与损伤自修复。该材料断裂应变可达约 1600%,形状固定率高于 96%、恢复率高于 83%,还能在 80 ℃ 中温下焊接实现二维到三维的可重构变形——整套熔融挤出与三维软体 DIW 直写成型,均可在天津铂邦科技的打印设备上完整复现。
传统柔性驱动器往往功能孤立:光热/热响应形变材料一旦受损便整体失效,磁/介电梯度驱动器结构固定后难以二次改造,普通荧光材料又难在热刺激下做连续可逆的色彩调控。若硬要把"感知—驱动—自修复—再编程"逐一叠加,系统会迅速变厚、信号链路变复杂、可靠性下降。本文的思路是把"动态共价键"当作材料的软件接口:同一个二硫键网络既负责形状记忆的相变锁定,又负责自修复与模块焊接的共价连接,再让两种 AIE 分子把温度—形变过程直接显色出来。

整个 SMSHPU 的搭建走的是三步溶液聚合法。收尾的末步是补加 MDI 再反应 4 小时,得到线性自修复形状记忆聚氨酯;而在此之前,先让聚四氢呋喃(PTMG)与二苯基甲烷二异氰酸酯(MDI)在 50 ℃ 反应 2 小时产出端异氰酸酯预聚物,再投入带二硫键的扩链剂双(2-羟乙基)二硫化物(HEDS)反应 1 小时,把 S-S 键嵌进硬段之间。荧光端基版本则在末步掺入萘醛亚胺类分子 HNMA 或四苯乙烯羧酸衍生物 TPE-COOH,得到 PeH1T0 或 PeH0T1;二者按 1:2、1:4、1:16、1:32、1:64 的质量比一起溶进 N,N-二甲基甲酰胺(DMF),便调出 P-HxTy 系列复合浆料。
从热学与力学两条线看,少量荧光分子的掺入几乎没有带来扰动。最直观的是延展性——纯 SMSHPU 与含荧光分子的复合材料断裂应变都可达约 1600%,远超一般柔性聚合物;热学上,热重曲线显示三种料的分解温度都落在 330 ℃ 附近,差示扫描量热给出的热转变温度 Ttrans 约 20 ℃,正好把室温固定临时形状、50 ℃ 恢复原形的相变窗口卡在合适位置。

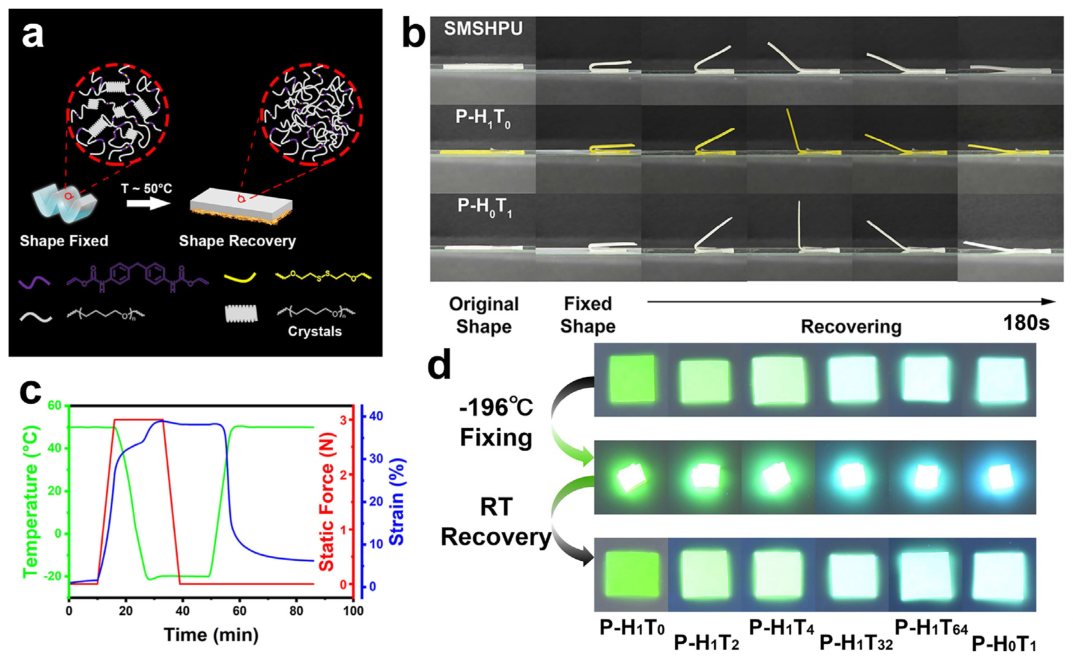
两种 AIE 分子各管一种显色逻辑。TPE-COOH 的发光强度随温度上升而走低;HNMA 则靠晶体—无定形之间的转变来调节绿色荧光的强弱。把二者按不同质量比共混进同一聚氨酯基体后,复合材料的发射峰能在 520 nm 到 480 nm 之间连续蓝移,CIE 色坐标覆盖蓝—绿整段,在 365 nm 紫外下肉眼就能看出从绿到青的渐变。
温度一升过 Ttrans,软段转入高弹态,链段自由度变大、AIE 分子旋转加快、非辐射跃迁通道打开,荧光随之回落;而低于 Ttrans 时材料是玻璃态,链段被冻住、AIE 的活动空间受限、分子内旋转受阻,荧光反而变强。所以荧光随温度改变并不是简单淬灭,而是与软段—硬段相变耦合在一起的结果。量化上,相对 25 ℃,TPE-COOH 与 HNMA 在 -196 ℃ 的发光强度分别升到 2.75 倍和 2.52 倍;P-H1T0、P-H0T1 在液氮温度下分别达到室温的 7.14 倍和 9.68 倍,说明 AIE 分子在聚氨酯基质里取得了高灵敏又稳定的温度响应。
动态热机械分析先给出量化指标:形状固定率 Rf 高于 96%、恢复率 Rr 高于 83%,多次循环里 Rf 最高约 98%、Rr 最高约 95%;紫外下也能看到低温固定时荧光强、升温恢复时同步衰减,形变因此被可视化。其背后的机制仍是软段与硬段的可逆相变——升到 50 ℃(高于 Ttrans)时软段在外力下滑移、重排出临时形状;降温到 -20 ℃ 以下软段被冻住、熵弹性锁死,临时形状便固定;再一次升温越过 Ttrans,链段活化、熵弹性把材料拉回原状。
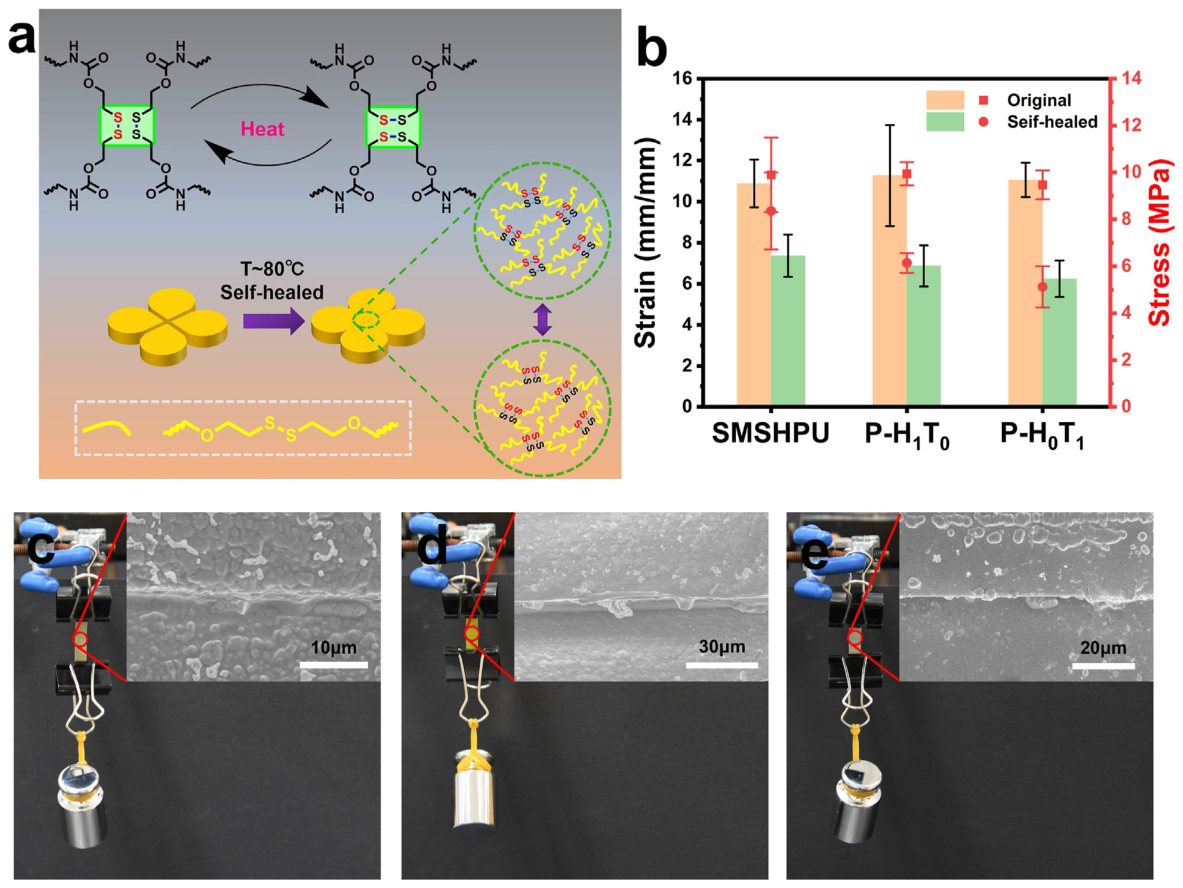
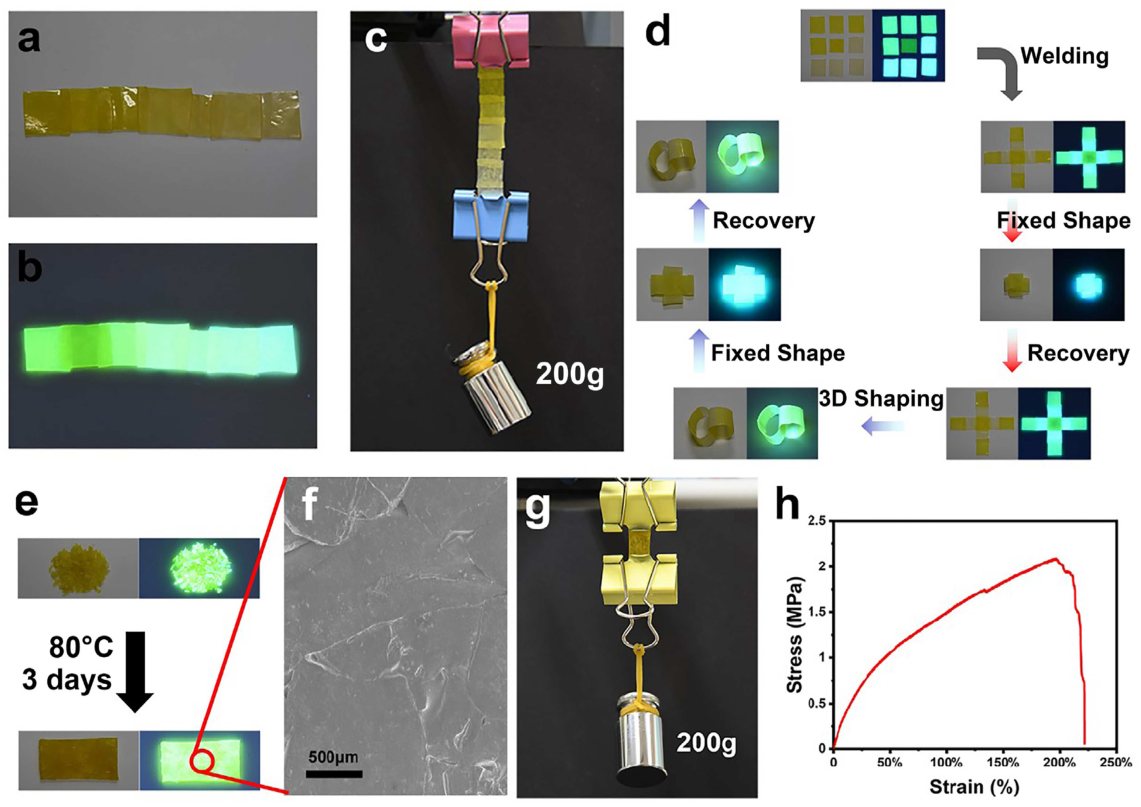
软体驱动器在反复弯曲、拉伸或与尖锐物接触时难免产生切口。团队利用二硫键在 25~70 ℃ 间的动态交换,使材料在 80 ℃ 静置 24 小时后即实现宏观自修复,拉伸对比显示自修复效率约 60%;更直观的演示是切口愈合后可悬挂 200 g 砝码而不断裂,SEM 与光学显微也证实原裂纹处已形成新的聚合物组织、界面基本愈合。这条动态共价通路还支撑"焊接"重构:将若干小方块在 80 ℃、外加压力下对接 24 小时,重叠区二硫键发生交换反应,使不同模块经共价键连成整体,焊接后的长条同样能悬挂 200 g 重物。进一步把二维方块按预设图案拼接、卷曲并焊接,可制备出从平面转向三维螺旋、管状的驱动器;焊接与成型条件为 80 ℃ / 24 h,形状固定在液氮 -196 ℃ 完成,25 ℃ 环境即可观察到三维结构回复。再加工则把报废件切碎后在 80 ℃ 与外力下压成连续薄膜,仍保有可用拉伸强度,使边角料回收重塑成为可能。

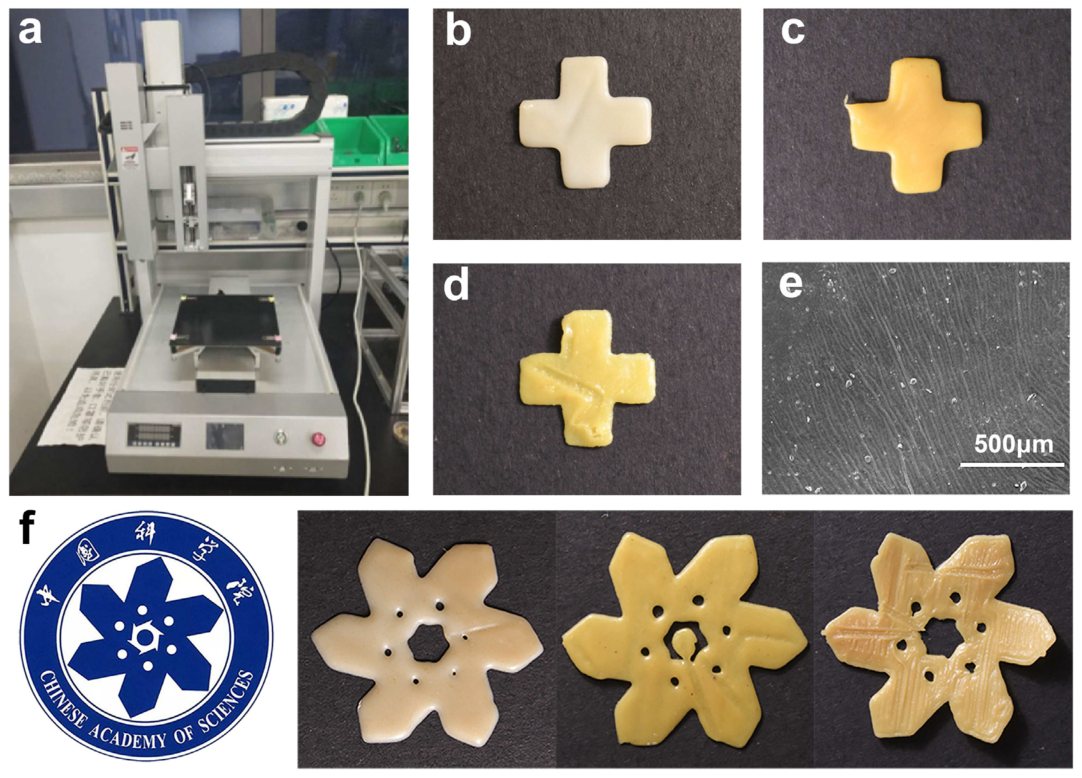
复杂几何结构的实现依赖 DIW 浆料直写。这里用天津铂邦科技提供的生物级 3D 打印机:先用直径 0.3 mm 的针头以 1~3 mm/s 挤出,层高取 0.3 mm,单层勾出二维轮廓,挤出速率控制在针头每移动 1 mm 推进 0.05~0.15 mm 料,保证线条连续而不堆叠;料筒里装的是粒状或块状驱动材料,经四段温控分别加热到 130/135/138 ℃、200/210 ℃、115/125/130 ℃ 与 71/78/80 ℃,使其熔化并具备流动挤出能力。
从设备视角看,这套工艺对硬件有三重要求:第一,四段独立温控料筒才能把高熔点聚氨酯的熔融—流动梯度精准管理;第二,0.3 mm 细针头配合低层高,需要稳定的低压柱塞/螺杆进给与精确的运动同步;第三,基体熔点偏高,高温熔融可能对部分拓扑结构造成轻微影响,打印件弹性略低于溶液浇铸薄膜,因此必须在成型温度、挤出速度与后处理之间精细匹配。团队借此成功制备出中科院大学"生命之花"校徽形状的三维软体驱动结构,以及 SMSHPU、PeH1T0、PeH0T1、P-H1T4 等多种材料的十字、六瓣花样件,SEM 显示挤出线条表面有典型挤出纹理、内部无明显气泡或相分离。
其一,单一热刺激同步触发形变、荧光变色与损伤愈合,显著简化了驱动与控制电路;
其二,DIW 直写成型摆脱模具限制,可直接把数字模型转成复杂三维结构;
其三,分区荧光配比使不同区域呈差异化颜色,可用于温度分布与应变状态的可视化;
其四,中温焊接与再加工支持模块升级和废料回收,降低研发与制造成本。当前体系仍受限于高温熔融对热敏填料的挑战、热传导速率决定的响应速度,以及长期循环疲劳与体液兼容性的待验证项,后续可通过降低相变温度的共聚体系、引入光热/磁热填料远程驱动来补强。
本文全套双 AIE 自修复柔性高分子合成、DIW 3D 打印成型实验方案均可依托天津铂邦科技 DIW 浆料直写设备完整复刻落地。天津铂邦科技专注 DIW 浆料直写设备研发制造,可根据科研、量产需求,提供标准化打印整机、软硬件系统定制、专属高分子柔性浆料工艺全流程技术服务。
铂邦科技是 DIW 浆料直写 3D 打印设备厂家,设备软硬件全栈自研,内置诸多工程算法,可快速构建网格、晶格、二十四面体等平面与三维结构;算法一键生成点阵打印代码,并支持手绘建模,无需 CAD 工程背景。全栈工程师团队,支持你提想法、我们开发算法加硬件。
此外,我们还提供从料筒、针头到挤出模块的全链条通用配件,兼容不同品牌的主流 DIW 设备(不区分设备品牌),并支持整机定制开发与设备升级。
📌 持续跟踪 DIW 前沿?关注「铂邦科技」公众号,获取本文完整配图版、更多文献解读与原创工艺手记。查看全部技术前沿 →
扫码关注,第一时间获取 DIW / DLP / 静电纺丝 3D 打印技术前沿、顶刊解读与设备资讯

微信扫一扫,或长按识别二维码关注